Tallado de engranajes con precisión de clase 6: cómo las talladoras de husillo hidrostático doble mantienen la precisión

Key Takeaways:

How a dual hydrostatic spindle gear hobbing machine reaches stable class 6 gear accuracy, and where hobbing beats grinding for high-volume precision gears.

Tags:
gear hobbing machine class 6 gear accuracy hydrostatic spindle hobbing CNC gear hobbing gear machining equipment

Tallado de engranajes con precisión de clase 6: cómo las talladoras de husillo hidrostático doble mantienen la precisión

La clase 6 de precisión es la zona de trabajo de la mayoría de los trenes de engranajes industriales: lo bastante ajustada para un funcionamiento suave y silencioso bajo carga, pero alcanzable en serie sin el coste del rectificado de acabado. La pregunta del comprador no es si la clase 6 es posible, sino si la máquina la mantiene turno tras turno. Una talladora de engranajes con doble husillo hidrostático está construida precisamente para eso.

Qué significa realmente la precisión de clase 6

Según la ISO 1328-1, la precisión de los engranajes se gradúa del 0 (más fina) al 12 (más gruesa). La clase 6 exige que la desviación compuesta de flanco y la variación de paso entre dientes se mantengan en pocos micrómetros en un engranaje de módulo medio. El equivalente en AGMA 2000-A88 cae cerca de la clase 6–7. Para un engranaje tallado, eso implica que el husillo debe permanecer estable mientras la fresa se desgasta y la pieza se calienta.

Por qué importan los dos husillos hidrostáticos

Un husillo hidrostático apoya el rotor sobre una película de aceite a presión, sin contacto metálico. Eso elimina el salto y la deriva térmica propios de los rodamientos de bolas a alta velocidad. Dos husillos hidrostáticos independientes —uno para la fresa, otro para la mesa— mantienen la concentricidad entre la herramienta y la pieza en series largas. El resultado es una geometría de diente coherente, no solo una primera pieza buena.

  • La película de aceite amortigua la vibración, la superficie del diente queda limpia incluso a avances altos.
  • Sin desgaste por contacto, la geometría del husillo no se desvía en el lote.
  • La temperatura de aceite constante mantiene el margen térmico y protege el paso.

Parámetros típicos del tallado de clase 6

ParámetroValor típicoEfecto en la precisión
Salto radial del husillo de fresa≤ 0,5 µmDefine la variación de paso
Presión de la película de aceite2–4 MPaRigidez y amortiguación del corte
Control de temperatura del aceite±0,5–1 °CEvita la deriva térmica del paso
Precisión alcanzableClase 6 estable (ISO)Dentro del rango AGMA 6–7
Rango de módulo~1–10 mm (según máquina)Cubre la mayoría de trenes

Tallado frente a rectificado para trabajo de clase 6

Para engranajes en la banda de clase 6, el tallado suele ser la vía más rápida y económica cuando los volúmenes son reales. La rectificación merece la pena por encima de la clase 5 o en superficies templadas. El contraste de tiempo de ciclo y coste está en tallado frente a rectificado de engranajes.

Dónde estas máquinas amortizan la inversión

  • Cajas de cambio de automóvil y vehículo comercial
  • Reductores industriales
  • Accionamientos de avance de máquina-herramienta
  • Turbinas eólicas y maquinaria agrícola

Selección y especificación

Si está definiendo una celda de tallado, empiece por nuestra guía de selección de talladoras CNC y luego iguale el tipo de husillo y la clase de precisión con su módulo y volumen. Explore la gama de equipos de mecanizado de engranajes con opciones hidrostáticas.

Trabaje con nosotros

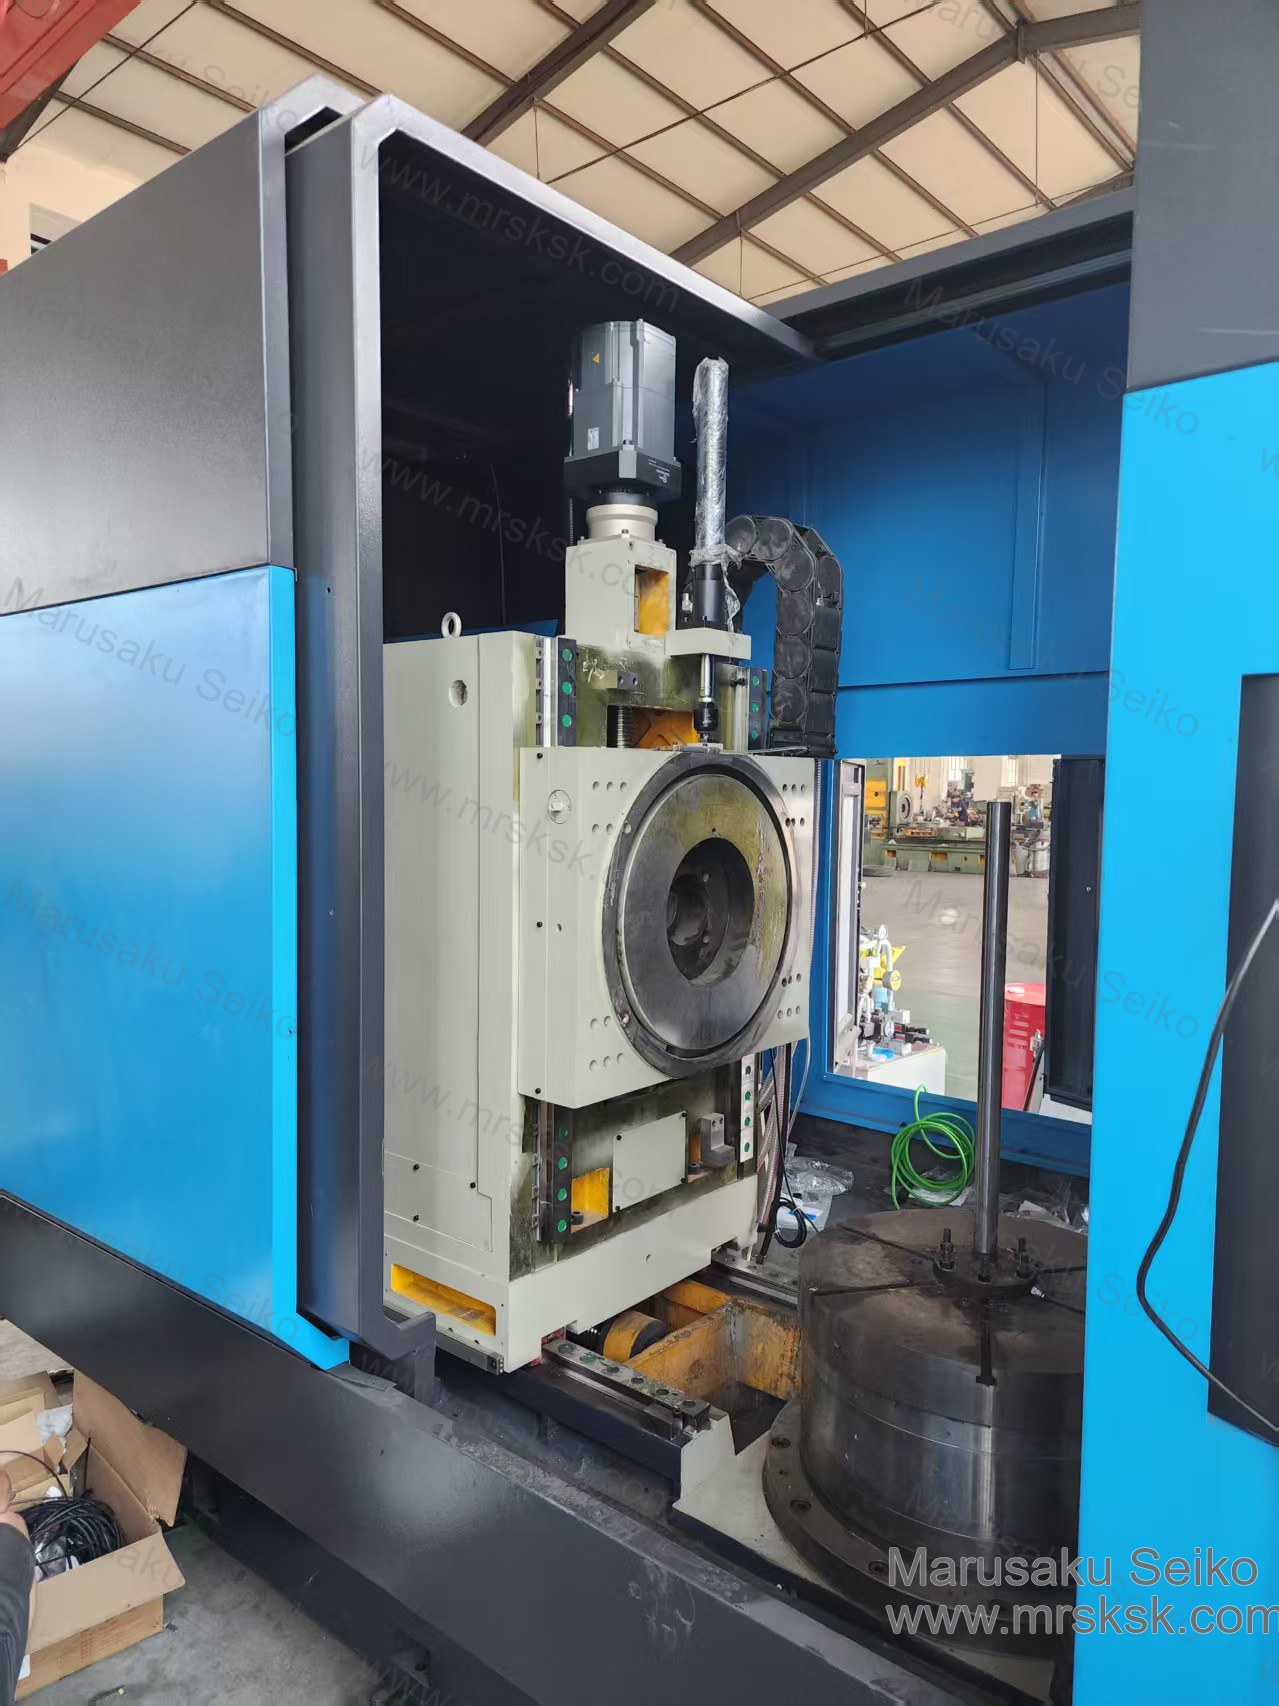
Marusaku Seiko construye talladoras de engranajes en torno a doble husillo hidrostático para una salida estable de clase 6. Envíenos su módulo, clase de precisión y volumen anual y le propondremos una configuración y un plazo.
🇪🇸 Español
🇪🇸 Español

Tallado de engranajes con precisión de clase 6: cómo las talladoras de husillo hidrostático doble mantienen la precisión

Tallado de engranajes con precisión de clase 6: cómo las talladoras de husillo hidrostático doble mantienen la precisión

La clase 6 de precisión es la zona de trabajo de la mayoría de los trenes de engranajes industriales: lo bastante ajustada para un funcionamiento suave y silencioso bajo carga, pero alcanzable en serie sin el coste del rectificado de acabado. La pregunta del comprador no es si la clase 6 es posible, sino si la máquina la mantiene turno tras turno. Una talladora de engranajes con doble husillo hidrostático está construida precisamente para eso.

Qué significa realmente la precisión de clase 6

Según la ISO 1328-1, la precisión de los engranajes se gradúa del 0 (más fina) al 12 (más gruesa). La clase 6 exige que la desviación compuesta de flanco y la variación de paso entre dientes se mantengan en pocos micrómetros en un engranaje de módulo medio. El equivalente en AGMA 2000-A88 cae cerca de la clase 6–7. Para un engranaje tallado, eso implica que el husillo debe permanecer estable mientras la fresa se desgasta y la pieza se calienta.

Por qué importan los dos husillos hidrostáticos

Un husillo hidrostático apoya el rotor sobre una película de aceite a presión, sin contacto metálico. Eso elimina el salto y la deriva térmica propios de los rodamientos de bolas a alta velocidad. Dos husillos hidrostáticos independientes —uno para la fresa, otro para la mesa— mantienen la concentricidad entre la herramienta y la pieza en series largas. El resultado es una geometría de diente coherente, no solo una primera pieza buena.

  • La película de aceite amortigua la vibración, la superficie del diente queda limpia incluso a avances altos.
  • Sin desgaste por contacto, la geometría del husillo no se desvía en el lote.
  • La temperatura de aceite constante mantiene el margen térmico y protege el paso.

Parámetros típicos del tallado de clase 6

ParámetroValor típicoEfecto en la precisión
Salto radial del husillo de fresa≤ 0,5 µmDefine la variación de paso
Presión de la película de aceite2–4 MPaRigidez y amortiguación del corte
Control de temperatura del aceite±0,5–1 °CEvita la deriva térmica del paso
Precisión alcanzableClase 6 estable (ISO)Dentro del rango AGMA 6–7
Rango de módulo~1–10 mm (según máquina)Cubre la mayoría de trenes

Tallado frente a rectificado para trabajo de clase 6

Para engranajes en la banda de clase 6, el tallado suele ser la vía más rápida y económica cuando los volúmenes son reales. La rectificación merece la pena por encima de la clase 5 o en superficies templadas. El contraste de tiempo de ciclo y coste está en tallado frente a rectificado de engranajes.

Dónde estas máquinas amortizan la inversión

  • Cajas de cambio de automóvil y vehículo comercial
  • Reductores industriales
  • Accionamientos de avance de máquina-herramienta
  • Turbinas eólicas y maquinaria agrícola

Selección y especificación

Si está definiendo una celda de tallado, empiece por nuestra guía de selección de talladoras CNC y luego iguale el tipo de husillo y la clase de precisión con su módulo y volumen. Explore la gama de equipos de mecanizado de engranajes con opciones hidrostáticas.

Trabaje con nosotros

Marusaku Seiko construye talladoras de engranajes en torno a doble husillo hidrostático para una salida estable de clase 6. Envíenos su módulo, clase de precisión y volumen anual y le propondremos una configuración y un plazo.