Tallado frente a rectificado de engranajes: tiempo de ciclo, coste y cuándo elegir el tallado
Cuando un ingeniero de diseño o de proceso define los parámetros de un engranaje, el método de acabado decide tanto el coste unitario como la velocidad de salida de las piezas. Dos rutas dominan: el tallado y el rectificado de engranajes. Ambos cortan los dientes, pero se sitúan en extremos opuestos de la balanza velocidad y precisión. Este artículo expone cifras reales para elegir el proceso correcto en lugar de pagar de más por una precisión que no se necesita.
Dos rutas, dos perfiles de coste
El tallado es un proceso generativo por envolvente: la fresa madre y la pieza giran en una relación fija y los dientes se forman en un corte continuo, combinando el desbaste y el semiacabado. El rectificado, en cambio, es una operación de acabado que normalmente se aplica después de que el diente ya está tallado y tratado térmicamente. Esa sola diferencia lo decide todo lo demás.
La precisión que realmente se puede alcanzar
La precisión de los engranajes en China sigue la GB/T 10095 (equivalente a ISO 1328), graduada de 0 a 12 donde un número menor es más fino. La ruta de acabado fija el techo:
| Ruta de proceso | Grado alcanzable (ref.) | Coste |
|---|---|---|
| Tallado, una operación | Grado 6-7 | Menor tiempo de ciclo y desgaste de herramienta; techo fijado por el indexado de la máquina |
| Tallado + brochado | Grado 5-6 | Una pasada extra para corregir la forma del diente |
| Tallado + rectificado | Grado 3-5 | Coste máximo; para dientes endurecidos y de alta carga |
Para el grado 6, los valores de referencia de aceptación son acumulación de paso de 0,012 mm o inferior y salto radial del engranaje de 0,008 mm o inferior. Esas cifras se alcanzan normalmente de forma directa en una talladora rígida con pieza cualificada y fresa de grado AA, sin necesidad de rectificar.
Dónde el tallado gana en tiempo
Como el tallado completa el desbaste y el semiacabado en un solo amarre, el tiempo de ciclo por pieza es muy inferior al del rectificado, que primero debe esperar el tratamiento térmico y luego eliminar una tolerancia de material controlada. En un engranaje típico de módulo medio, el tallado puede ser varias veces más rápido que el rectificado equivalente. En producción en serie, esa diferencia está entre cumplir la entrega y fallar.
Por qué una talladora hidrostática mantiene el grado
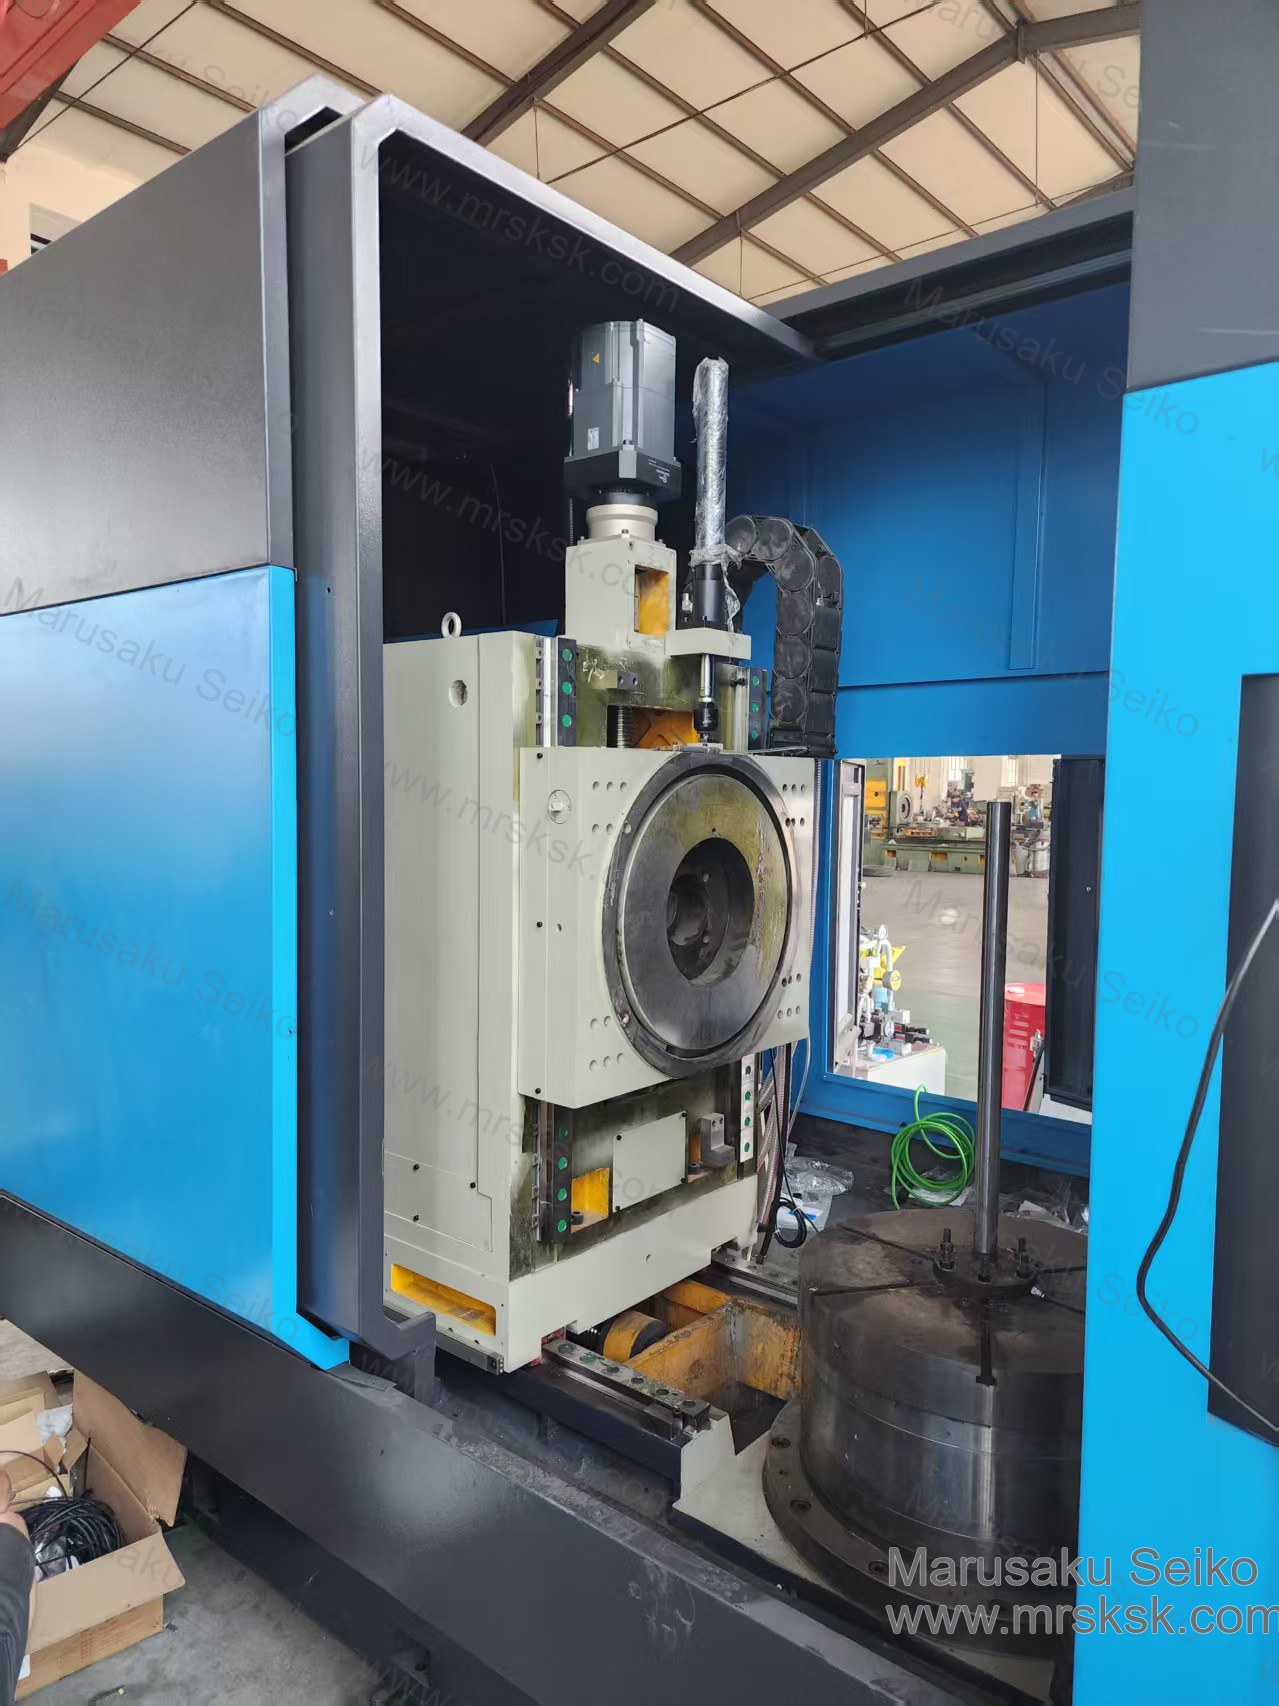
La precisión que una talladora mantiene a largo plazo depende de tres cosas: la consistencia de indexado, la amortiguación de vibraciones y el juego. La talladora dedicada de grado 6 de Marusaku Seiko aborda cada punto con una mesa rotatoria hidrostática, un carro de herramienta hidrostático y un motor de accionamiento directo:
- Indexado: la mesa rotatoria hidrostática funciona con una película de aceite sin holgura y sin desgaste mecánico, por lo que la consistencia del paso se mantiene mucho más tiempo que con un divisor de tornillo sin fin.
- Vibraciones: la alta amortiguación del carro hidrostático suprime el chatter de corte que de otro modo marcaría el flanco.
- Juego: el motor de accionamiento directo elimina por completo la cadena de transmisión, sin juego para un corte bidireccional limpio.
Sectores de aplicación
El tallado en grado 6-7 cubre la mayor parte de la demanda industrial: cajas de engranajes eólicas, transmisiones de máquina herramienta, reductores de robot, transportadores y transmisión de potencia general. El rectificado se reserva para la cúspide, aeroespacial, servo de precisión y dientes endurecidos de alta carga que de verdad requieren grado 3-5.
Elegir el camino correcto
Especifique el grado que realmente necesita según GB/T 10095 y deténgase ahí. Si basta con grado 6-7, el tallado casi siempre es más rápido y barato; reserve el rectificado para las pocas piezas que lo exigen de verdad. Al evaluar una talladora, compruebe su precisión de indexado, repetibilidad de posicionamiento y estabilidad térmica, porque ellas determinan si puede mantener el grado 6 lote tras lote.
Marusaku Seiko construye talladoras dedicadas de grado 6 sobre una plataforma hidrostática y suministra tanto las máquinas como engranajes cortados a medida. Vea la gama de equipos de mecanizado de engranajes, consulte nuestra guía de selección de talladoras CNC o explore la mesa rotatoria hidrostática que sostiene nuestra precisión de indexado. Contacte con nuestro equipo de ingeniería para una recomendación de proceso sobre su pieza.