Phay răng đạt cấp chính xác 6: Cách máy phay răng trục chính thủy tĩnh kép giữ được độ chính xác

Key Takeaways:

How a dual hydrostatic spindle gear hobbing machine reaches stable class 6 gear accuracy, and where hobbing beats grinding for high-volume precision gears.

Tags:
gear hobbing machine class 6 gear accuracy hydrostatic spindle hobbing CNC gear hobbing gear machining equipment

Phay răng đạt cấp chính xác 6: Cách máy phay răng trục chính thủy tĩnh kép giữ được độ chính xác

Cấp chính xác 6 là vùng làm việc của hầu hết truyền động công nghiệp: đủ chặt để vận hành êm và ít ồn dưới tải, nhưng vẫn đạt được hàng loạt mà không tốn chi phí mài tinh. Câu hỏi của người mua không phải là cấp 6 có thể làm được không, mà là máy có giữ được nó ca sau ca không. Máy phay răng dùng hai trục chính thủy tĩnh được chế tạo đúng để làm điều đó.

Cấp chính xác 6 thực sự nghĩa là gì

Theo ISO 1328-1, cấp chính xác răng chia từ 0 (cao nhất) đến 12 (thấp nhất). Cấp 6 yêu cầu sai lệch bao hình và sai số bước răng giữa các răng nằm trong vài micromet trên bánh răng module trung bình. Tương đương theo AGMA 2000-A88 là khoảng cấp 6–7. Với răng phay, điều này có nghĩa là trục chính phải ổn định khi dao mòn và phôi nóng lên.

Tại sao hai trục chính thủy tĩnh lại quan trọng

Trục chính thủy tĩnh nâng rôto trên màng dầu có áp suất, không tiếp xúc kim loại. Điều này loại bỏ độ rung và trôi nhiệt thường thấy ở ổ bi tốc độ cao. Hai trục chính thủy tĩnh độc lập — một cho dao phay, một cho bàn quay — giữ được đồng tâm giữa dao và phôi qua các mẻ dài. Kết quả là hình học răng ổn định, không chỉ một chi tiết đầu tiên đẹp.

  • Màng dầu triệt tiêu rung động, bề mặt răng sạch ngay cả ở hành trình ăn dao lớn.
  • Không mòn tiếp xúc nên hình học trục chính không trôi trong lô hàng.
  • Nhiệt độ dầu không đổi giữ vùng nhiệt, bảo vệ bước răng.

Thông số điển hình phay cấp 6

Thông sốGiá trị điển hìnhTác động đến độ chính xác
Độ đảo radial trục chính dao≤ 0,5 µmQuyết định sai số bước răng
Áp suất màng dầu2–4 MPaĐộ cứng và giảm chấn khi cắt
Kiểm soát nhiệt độ dầu±0,5–1 °CNgăn trôi bước răng do nhiệt
Độ chính xác đạt đượcỔn định cấp 6 (ISO)Trong dải AGMA 6–7
Dải module~1–10 mm (tùy máy)Phủ hầu hết truyền động

Phay hay mài cho chi tiết cấp 6

Với bánh răng cấp 6, phay thường nhanh và rẻ hơn khi sản lượng thực tế. Mài chỉ thực sự cần trên cấp 5 hoặc bề mặt đã tôi. So sánh chu kỳ và chi phí trong bài phay răng so với mài răng.

Nơi máy này phát huy giá trị

  • Hộp số ô tô và xe thương mại
  • Hộp giảm tốc công nghiệp
  • Cơ cấu dẫn động bước của máy công cụ
  • Tuabin gió và máy nông nghiệp

Chọn và lập thông số

Khi thiết kế trạm phay, hãy bắt đầu từ hướng dẫn chọn máy phay răng CNC, sau đó ghép loại trục chính và cấp chính xác với module và sản lượng. Xem dải thiết bị gia công răng với tùy chọn trục chính thủy tĩnh.

Hợp tác với chúng tôi

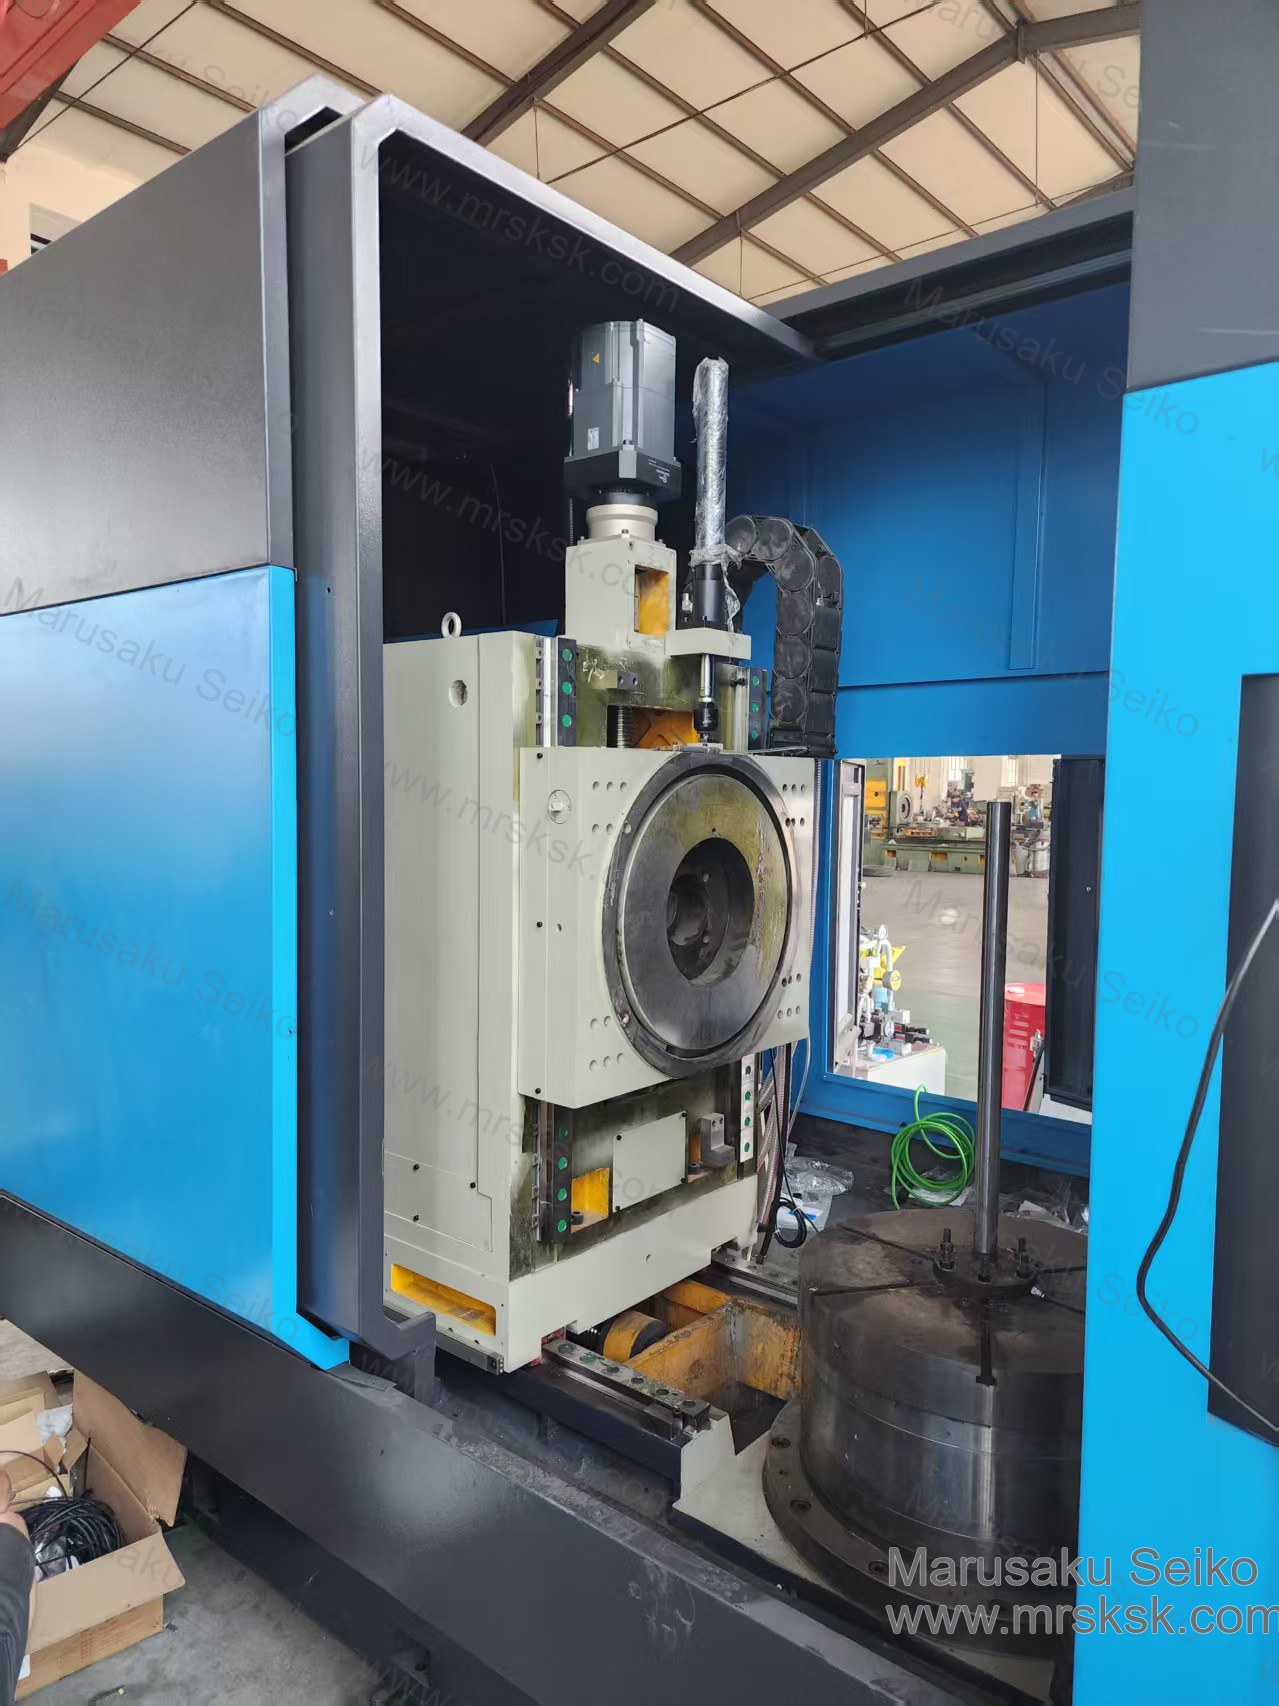
Marusaku Seiko chế tạo máy phay răng quanh hai trục chính thủy tĩnh để ra cấp 6 ổn định. Gửi module, cấp chính xác và sản lượng năm, chúng tôi sẽ đề xuất cấu hình và tiến độ.
🇻🇳 Tiếng Việt
🇻🇳 Tiếng Việt

Phay răng đạt cấp chính xác 6: Cách máy phay răng trục chính thủy tĩnh kép giữ được độ chính xác

Phay răng đạt cấp chính xác 6: Cách máy phay răng trục chính thủy tĩnh kép giữ được độ chính xác

Cấp chính xác 6 là vùng làm việc của hầu hết truyền động công nghiệp: đủ chặt để vận hành êm và ít ồn dưới tải, nhưng vẫn đạt được hàng loạt mà không tốn chi phí mài tinh. Câu hỏi của người mua không phải là cấp 6 có thể làm được không, mà là máy có giữ được nó ca sau ca không. Máy phay răng dùng hai trục chính thủy tĩnh được chế tạo đúng để làm điều đó.

Cấp chính xác 6 thực sự nghĩa là gì

Theo ISO 1328-1, cấp chính xác răng chia từ 0 (cao nhất) đến 12 (thấp nhất). Cấp 6 yêu cầu sai lệch bao hình và sai số bước răng giữa các răng nằm trong vài micromet trên bánh răng module trung bình. Tương đương theo AGMA 2000-A88 là khoảng cấp 6–7. Với răng phay, điều này có nghĩa là trục chính phải ổn định khi dao mòn và phôi nóng lên.

Tại sao hai trục chính thủy tĩnh lại quan trọng

Trục chính thủy tĩnh nâng rôto trên màng dầu có áp suất, không tiếp xúc kim loại. Điều này loại bỏ độ rung và trôi nhiệt thường thấy ở ổ bi tốc độ cao. Hai trục chính thủy tĩnh độc lập — một cho dao phay, một cho bàn quay — giữ được đồng tâm giữa dao và phôi qua các mẻ dài. Kết quả là hình học răng ổn định, không chỉ một chi tiết đầu tiên đẹp.

  • Màng dầu triệt tiêu rung động, bề mặt răng sạch ngay cả ở hành trình ăn dao lớn.
  • Không mòn tiếp xúc nên hình học trục chính không trôi trong lô hàng.
  • Nhiệt độ dầu không đổi giữ vùng nhiệt, bảo vệ bước răng.

Thông số điển hình phay cấp 6

Thông sốGiá trị điển hìnhTác động đến độ chính xác
Độ đảo radial trục chính dao≤ 0,5 µmQuyết định sai số bước răng
Áp suất màng dầu2–4 MPaĐộ cứng và giảm chấn khi cắt
Kiểm soát nhiệt độ dầu±0,5–1 °CNgăn trôi bước răng do nhiệt
Độ chính xác đạt đượcỔn định cấp 6 (ISO)Trong dải AGMA 6–7
Dải module~1–10 mm (tùy máy)Phủ hầu hết truyền động

Phay hay mài cho chi tiết cấp 6

Với bánh răng cấp 6, phay thường nhanh và rẻ hơn khi sản lượng thực tế. Mài chỉ thực sự cần trên cấp 5 hoặc bề mặt đã tôi. So sánh chu kỳ và chi phí trong bài phay răng so với mài răng.

Nơi máy này phát huy giá trị

  • Hộp số ô tô và xe thương mại
  • Hộp giảm tốc công nghiệp
  • Cơ cấu dẫn động bước của máy công cụ
  • Tuabin gió và máy nông nghiệp

Chọn và lập thông số

Khi thiết kế trạm phay, hãy bắt đầu từ hướng dẫn chọn máy phay răng CNC, sau đó ghép loại trục chính và cấp chính xác với module và sản lượng. Xem dải thiết bị gia công răng với tùy chọn trục chính thủy tĩnh.

Hợp tác với chúng tôi

Marusaku Seiko chế tạo máy phay răng quanh hai trục chính thủy tĩnh để ra cấp 6 ổn định. Gửi module, cấp chính xác và sản lượng năm, chúng tôi sẽ đề xuất cấu hình và tiến độ.